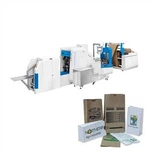
En tvinnad papperspåsmaskin gör bearbetningen i fyra steg. Vrid först två smala kraftpappersremsor till ett rep. Tillsätt sedan lim för att hålla vridningen på plats. Klipp sedan av repet till lämplig längd och gör en cirkel. Slutligen tejpades änden av öglan på ett papper på påsen. För alla produktionsledare som arbetar med enVridet handtag papperspåsmaskin, att förstå dessa fyra steg är grunden för att diagnostisera kvalitetsproblem.
Torsionsanordningen roterar flera tusen varv per minut. Sladden är vanligtvis 3-5 mm bred och tillverkad av 60-100 gram brunt papper. Plåstret placerar varje handtag på väskan med en noggrannhet på cirka ±1 mm. Styrkan på behandlingen beror på repet, limmet och lappbindningen. Alla tre delarna behöver klara belastningen. Draghållfastheten hos pappersbaserade material kan testas enligt ISO 1924.
Vridna handtag kan se enkla ut, men de kan orsaka många klagomål. Handtaget kan lossna, gå sönder på ringen eller dras från plåstret. Dessa problem kan uppstå från ett visst produktionssteg.
Steg 1: Reptillverkning
Handtaget börjar med två smala remsor av brunt papper. Varje remsa är vanligtvis 3-5 mm bred. Remsorna skars från pappersrullar mellan 60 och 100 gsm. Pappers ytvikt definieras av ISO 536.
I torsionsenheten matas två remsor av stål med samma spänning. De flätas sedan samman med en hastighet av flera tusen rpm. twist pitch är antalet varv per centimeter rep. Den bestäms av förhållandet mellan vridhastighet och matningshastighet. Detta är en av de första inställningarna som påverkar handtagskvaliteten.
Roterar du för lite per centimeter kommer repet att se platt och löst ut. Det är också mindre motståndskraftigt mot stretching. Om du tar för många varv kommer repet att hårdna och kan gå sönder eller böja sig i cirklar. En väl-vridenhet ger en kompakt, jämn spiral. Längden på repet är ungefär samma diameter.
Vid tillverkning av rep tillsätts lim på insidan av vridbrickan. Lim håller vridningen på plats. På detta sätt, när repet skärs eller böjs, öppnas inte spiralen. Kallt lim används ofta eftersom det är billigare och lättare att rengöra. Vissa maskiner använder tunna smälttrådar- eftersom de ställs upp snabbare på-höghastighetslinjer.
Spänningskontroll är också viktigt. Om det ena bandet har mer spänning än det andra kommer repet att vrida sig ojämnt. Det färdiga handtaget kan rullas. Moderna maskiner använder servo-styrd matning för att hålla spänningen mellan de två remsorna nära samma nivå. Detta gör vajrarna mer enhetliga än de som tillverkas av äldre maskiner med mekanisk transmission. När man utvärderar enVridet handtag papperspåsmaskin, är kvaliteten på spänningskontrollsystemet en av de viktigaste skillnaderna mellan nybörjarmodeller- och avancerade-modeller.

Steg 2: Klipp längden och forma öglor
Det kontinuerliga repet lämnar torsionsenheten och flyttas till handtagets formningssektion. Maskinen mäter handtagets längd. Längden bestäms av påsens bredd och mängden cirkulation kvar på båda sidor. Maskinen kapar sedan repet till lämplig längd och bildar en ögla i båda ändar.
På de flesta maskiner viks änden av repet tillbaka på repet. Tryck sedan för att hålla slingformen. Den fria änden stannar innanför öglan istället för att hänga löst.
I det här skedet är två saker viktiga. Först, skär längden. Styre av olika längd kan göra att väskor hänger ojämnt. Sedan finns det slingstorlek. Två ringar på ett handtag ska vara lika stora. Om de är olika kan en sida av plåstret bära mer belastning. Då kan det gå sönder först.
Maskinister säger ofta att spolarna kan hålla sig inom cirka 1 mm från varandra. Detta bör kontrolleras med en testkörning snarare än att enbart förlita sig på maskinmanualer.
Fas 3: Lägg till handtag under Patch
Fäst sedan de ögla handtagsändarna på påsen. Papperslapp används. Plåster är vanligtvis 70–120 gsm. Den placeras i slutet av öglan och fästs på väskan. Plåstret fördelar handtagets belastning över ett större område av väskans vägg. Utan lappen hade repet dragits på en liten bit papper. Detta papper kan rivas väldigt snabbt.
I en papperspåsmaskin med vrid-handtag ansluter patchenheten handtaget till påsen. Det är också huvudstationen för hantering av platsnoggrannhet. Enheten måste placera varje ögleände i rätt position. Det måste applicera rätt limmönster. Placera sedan plåstret i slutet av öglan och tryck på det med rätt tryck och tid. Allt hände när nätet av tygpåsar rörde sig.
Denna maskin använder påslängdsmärke för att kontrollera handtagets position. En servo-driven enhet kan placeras inom ± 1 mm. Val av lim spelar också roll. Kalllim ger längre tid innan stelnar och bildar en stark bindning på obestruket kraftpapper. Smältan stelnade på sekunder. Den är lämplig för linjer med hög-hastighet och bestruket papper eller papper i storlek. Vidhäftningar kan undersökas med ASTM D1876-baserade exfolieringsanalyser. Testet mäter bindningen mellan lappen och väggen. För enVridet handtag papperspåsmaskin, limsystemet och lappstationen är vanligtvis där de vanligaste justeringarna behövs under produktionskörningar.
Kvaliteten på klistermärkena är också viktig. Tjocka bitar kanske inte får plats på påsens yta. Det lämnar ett litet luftgap mellan plåstret och påsen. En tunn bit lim kan spricka innan bindningen bryts. Många av Många problem med "svaga handtag" kan komma från en lapp som uppfyller grundläggande specifikationer men som inte matchar maskinens lim- eller pressinställningar.
Vad går fel-vilket nätverk var ansvarigt?
Genom att diagnostisera handtagsdefekter i produktionsstadiet kan suddig kvalitetsklagomål omvandlas till en åtgärdbar maskininställning:
| Symtom | Mest troligt stadium | Typisk orsak |
|---|---|---|
| Sladden sprack vid öglan | Första fasen | För lite pärm i twist, eller för löst i twist. |
| Repet gick av mitt i spännet | Första fasen | För mycket spänning i remsan för att torka ut fibern, eller papper under 60 gsm |
| Handtagets längd varierar med väskan | Andra fasen | Skär-längdavdrift på grund av foderglidning |
| En cykel rivs ut först | Fas 2-3 | Slingasymmetri eller lappplacering bort från mitten |
| Riv av huden från påsen | Fas 3 | Självhäftande mönstergap, otillräckligt tryck eller obehandlat bestruket papper |
| Patch rynkor eller fångar luft | Fas 3 | Tejpa papperet för styvt för att tryckas in i rullprofilen |
En månatlig defekt räknas mot denna lista är det billigaste kvalitetssystemet en påsfabrik kan använda, och det uppfyller naturligtvis ISO 9001: 2015 processkontrollförväntningar-varje defekt pekar på en plats, en inställning, en ansvarsfull inspektion. Operatörer som använder enVridet handtag papperspåsmaskinbör tränas i att använda den här defektsymtomtabellen-som sin primära felsökningsreferens.
Hur man skiljer maskin Classess på konsolen
Fyra steg används för varje torsionsproduktionsuppställning. Men maskinens hastighet och konsistens kommer att vara väldigt olika.
Separata handtag gör att maskinen kan generera rep med en hastighet av 150 till 300 handtag per minut. De färdiga handtagen kan skickas till påslinjen eller kopplas manuellt. En komplett förvrängningsmaskin för papperspåsar möjliggör bearbetning och fästning på en trådpåse. Detta eliminerar ytterligare bearbetning. Det minskar också registreringsfel mellan handtag och väskor.
Produktionsdata från konverteringsanläggningar visar att inline-handtagsfäste förbättrar produktionen och minskar avfallsmängden mer än handtag från enskilda maskiner.
Säkerhet och växling är också viktigt när man jämför maskiner. Sköldar på torsionsenheter bör täcka rörliga delar med hög-hastighet. Konvertering av pappersmaskin ska uppfylla maskinsäkerhetskraven i EN 1010-1.
Formatet ändras också snabbare. En ny handtagslängd eller lappplats bör ställas in på några minuter med hjälp av ett lagrat recept. Det borde inte ta en timmes manuell justering.
När du jämför maskiner, be leverantören att visa riktiga ändringar av handtagsformatering. Lita inte bara på beskrivningar. Att välja rättVridet handtag papperspåsmaskinkräver att man ser dessa förändringar personligen, inte bara läser resultatsiffror i en broschyr.
Vanliga frågor
Vilken typ av papper kan användas i en papperspåslindningsmaskin?
Handtaget är vanligtvis tillverkat av 60–100 gsm kraftpapper. Papper skärs i 3-5 mm remsor. Välj ett material med god draghållfasthet längs fiberriktningen. Detta kan testas enligt ISO 1924. Plåster är vanligtvis 70–120 gsm. Tyngre sladdar kan hålla längre, men de kan kräva mer lim och högre tryck vid lappstationen.
Varför drar det vridna handtaget ut ur påsen när repet är starkt?
Detta är vanligtvis ett fas 3-problem. lappbindning, inte navelsträngar, misslyckades. Vanliga orsaker är fläckigt limmönster, för hårt plåster, dålig vidhäftning eller bestruket papper och lim som inte fuktar ordentligt. ASTMD1876 kan användas för att skala prover för att ta reda på varför.
Kan en maskin göra både ett vridhandtag och ett platt handtag?
Vissa patchenheter kan använda båda handtagstyperna. Torsionsenheten är endast lämplig för torsionsrep. Fabriker som producerar båda typerna använder vanligtvis ett handtag för att tillverka moduler för varje typ. Ett annat alternativ är att byta handtagsmodul mellan format. Kontrollera omställningstiden under maskinprovningen innan du köper.
Slutsats:
Handtaget på papperspåslindningsmaskinen är uppdelat i fyra anslutningssteg. Vrid först två kraftpappersremsor till ett förbundet rep. Klipp sedan av repet till lämplig längd och forma en ögla. Limma slutligen änden av öglan på tygpåsen.
De flesta bearbetningsproblem kan spåras tillbaka till en av dessa fyra faser. Alla maskiner kan göra vridna handtag, men deras prestanda kan vara olika. Den största skillnaden är hur de kontrollerar vridningsstigningen, ringstorleken och patchpositionen i produktionshastighet.
Källa till information
ISO 536 -Papper och kartong: Bestämma grammatik
ISO 1924 -Papper och kartong: bestämning av dragegenskaper
· ASTM D1876 --Standardtestmetod för avdragningsbeständighet hos lim (T-avdragningstest)
· ISO 9001: 2015 --Kvalitetshantering, inklusive tillskrivning av defekter och processkontroll
· SV 1010-1 -Mekanisk säkerhet: Säkerhetskrav för tryck- och papperskonverteringsmaskiner
· PMMI, Association for Packaging and Processing Technologies-benchmarking online kontra offline hantera bilagor